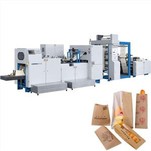
Čtyři trendy mění specifikaceStroj na výrobu papírových sáčkůa pouze jeden je o rychlosti.
Servosystémy s uloženým nastavením usnadnily změny formátu. Pracovníci mohou místo výměny nástrojů načíst uložená nastavení a provést změnu za 15–25 minut.
Bariérové nátěry na vodní bázi nahrazují polyethylen. Tyto povlaky vyžadují vyšší svařovací teploty, takže některé stroje nemusí s novými papírovými materiály dobře fungovat.
Inline kamery a sledování dat nyní kontrolují kvalitu produktu během výroby, nikoli pouze v laboratoři. Mohou snížit míru zmetkovitosti z 3–5 % pod 1 %.
Evropská pravidla pro balení a strojní zařízení se také stávají součástí specifikací strojů od začátku, spíše než aby byly přidávány později.
Nároky nad rámec těchto čtyř trendů, jako je plně automatizovaná výroba bez pracovníků nebo výrobní linky řízené umělou inteligencí, často neodrážejí to, co je praktické v plném rozsahu výroby.

Ovládání nahradilo mechaniku a to je ta největší změna
Po mnoho let závisel výkon pytlového stroje na jeho mechanických částech, jako jsou formovací desky, vačky a registrační systémy. Nyní hraje klíčovou roli také software. Kupující, kteří si vyberou aStroj na výrobu papírových sáčkůepouze na základě jeho mechanických částí může postrádat důležité funkce.
Servosystémy s uloženým nastavením urychlují změny formátu. V minulosti mohla výměna trvat 60–90 minut, protože pracovníci museli měnit desky, nastavovat vačky a resetovat ovládací stanici. Nyní může proces trvat 15–25 minut. Operátor vybere uložené nastavení, zkontroluje nastavení záhybů a lepidla a vyrobí několik sáčků se vzorky. U výrobní linky, která mění formáty čtyřikrát týdně, to může ušetřit 40–60 hodin ročně.
Uložená nastavení také pomáhají udržet produkci konzistentní. Když stroj pokaždé použije stejná uložená nastavení, desátá výrobní série se může shodovat s první. To pomáhá výrobci udržovat délku sáčku v toleranci ±1 mm. Ruční nastavení se mohou lišit od jednoho nastavení k druhému, což může vést ke stížnostem zákazníků.
Při kontrole nabídky se zeptejte, zda ovladač může uložit nastavení pro každý formát sáčku, včetně tlaku na ohyb, vzoru lepidla a polohy rukojeti. Zeptejte se také, zda obsluha může uložit a pojmenovat tato nastavení bez pomoci technika. Pokud musí pracovníci každou stanici seřizovat ručně, stroj může mít moderní mechanické části, ale zastaralé ovládací prvky.
Změna substrátu si vynucuje výměnu stroje
Materiály použité vStroj na výrobu papírových sáčkůlinky se mění rychleji, než pro jaké byly stroje navrženy. To znamená, že specifikace stroje musí být často změněny, aby vyhovovaly novým materiálovým potřebám.
Recyklovaná vláknina s vyšším obsahem. Recyklovaný kraft má kratší vlákna a často má o 15–30 % nižší pevnost v tahu při stejné gramáži, když byl testován podle ISO 1924. Jeho vlhkost se také mění více než u původního papíru, který se obvykle pohybuje v rozmezí 6–8 %. Stroje určené pro primární papír nemusí dobře zpracovávat recyklovaný papír. Poloha papíru se může posunout a může se zvětšit přetržení pásu. Chcete-li tento problém vyřešit, použijte regulaci napětí snímače zatížení nebo tanečnice v rozmezí asi ±5 %, přidejte odsávání prachu při řezání a tvarování dna a snižte tlak na ohyby u papíru, který se snadněji láme.
Zábrany na vodní bázi nahrazující PE. Nátěr LDPE o hmotnosti 15–25 g/m2 se nahrazuje z důvodu potřeby recyklace a nařízení (EU) 2025/40, které v EU stanoví požadavky na recyklaci a obsah recyklovaných obalů. Bariérové nátěry na vodní bázi se snadněji rozpadají v systémech recyklace papíru. Ale také mění nastavení stroje. Tyto povlaky často vyžadují těsnící teploty, které jsou o 20–40 stupňů vyšší a delší dobu utěsňování než polyethylen. Mohou také prasknout, pokud je tlak na zmačkání nastaven pro plastovou vrstvu. Řada navržená pro sáčky s sebou s PE potaženou nemusí mít správný teplotní rozsah nebo dobu utěsnění pro bariéru na vodní bázi.
Snížení. Se silnější recyklovanou buničinou snižují výrobci sáčků gramáž papíru ze 120 g/m2 na 100 g/m2, aniž by snížili kapacitu. To může ušetřit asi 15% materiálu použitého na každý sáček. U tenčího papíru se problémy vyskytnou pravděpodobněji s uchycením rukojeti a lepicí čárou než s papírem samotným. Manipulační stanice a systém lepidla musí být pečlivě nastaveny, aby byla kvalita produktu stabilní.
Kompostovatelná a celulózová okna. Výměna PE okna za celulózovou nebo kompostovatelnou fólii vyžaduje lepší kontrolu napětí a přesnější umístění na okenní stanici. Fólie také nevydrží stejné teplo jako okolní papír. Tuto možnost uveďte pouze v případě, že o to zákazníci jasně písemně požádali.
Kontrola a data se přesunuly na linku
Třetím trendem je, že kvalita se kontroluje při výrobě, nikoli po výrobě. Stroj může také hlásit svůj vlastní stav. AStroj na výrobu papírových sáčkůby měl být schopen vysvětlit, proč se zastavil, ne pouze oznámit, že se zastavil.
Inline vidění a automatické řízení registrace. Kamery za chodu stroje kontrolují polohu tisku, umístění lepidla a polohu rukojeti. Stroj pak může provádět opravy namísto vyřazování sáčků. Při automatickém odmítnutí zpracovatelé často hlásí, že míra odmítnutí klesá z 3–5 % na méně než 1 %. To může být cennější než malé zvýšení rychlosti, protože ušetřený materiál by byl jinak zbytečný.
Sledování dat OEE. Kontroléry, které zaznamenávají důvody zastavení, umožňují vypočítat dostupnost, výkon a kvalitu na základě ISO 22400. Nemusíte používat stopky a papírové záznamy. Hlavní výhodou je, že systém dokáže třídit zarážky na výměny, spojování, zaseknutí a problémy s materiálem. To vám pomůže najít hlavní příčiny prostojů a vybrat správné upgrady.
Vzdálená podpora a prediktivní údržba. Údaje o teplotě ložisek, vibracích a proudu topného pásu pomáhají týmům údržby najít problémy dříve, než stroj selže. To mění údržbu z pevného plánu na práci založenou na stavu stroje. Podle ISO 55000 správy majetku ovlivňuje střední doba opravy provozní náklady. Vzdálená podpora může také zkrátit několik dní čekání na odpověď během stejné směny. Pokud se stroj připojuje k síti, zeptejte se dodavatele na jeho kybernetická bezpečnostní opatření. IEC 62443 je klíčový standard pro průmyslovou automatizaci a bezpečnost řídicích systémů. Vzdálený přístup je často slabým místem.
Co ignorovat. Plně automatizované balení pro smíšené objednávky, změny nastavení založené na AI a bezobslužné směny jsou běžné požadavky. Tyto funkce nemusí dobře fungovat se skutečnými objednávkami, které zahrnují mnoho malých vlastních sérií. Berte je jako budoucí možnosti, nikoli jako funkce, které jsou připraveny k použití již dnes.
Regulace a práce přepisují technický list
Na specifikace stroje mají nyní přímý vliv dva vnější faktory.
Požadavky EU na strojní zařízení. Nařízení (EU) 2023/1230 nahrazuje starou směrnici o strojních zařízeních a platí od 20. ledna 2027. Pokrývá částečně dokončené stroje a systémy, umožňuje digitální dokumenty vedle papírových dokumentů a přidává požadavky na kybernetickou bezpečnost pro bezpečnostní funkce. Pokud nyní zakoupíte stroj, zeptejte se, zda je kompletní technická dokumentace, zda jsou pokyny k dispozici v digitální podobě a zda mohou bezpečnostní řídicí jednotky splnit nové požadavky prostřednictvím aktualizací bez výměny hardwaru. Klíčovými normami zůstávají EN 1010-1 pro tiskařské a papírenské stroje a EN 60204-1 pro elektrická zařízení.
Měření energií. Těsnění a sušení obvykle využívá 30–50 % energie spotřebované linkou na výrobu papírových sáčků. Izolované těsnicí lišty, automatická regulace teploty namísto stykačů a LED-UV vytvrzování u linek s inline tiskem mohou snížit spotřebu energie o 15–25 % v měřených výrobních linkách. ISO 50001 poskytuje způsob, jak tyto úspory měřit a sledovat. Kupující se nyní ptají dodavatelů, kolik kWh je potřeba k výrobě 1 000 pytlů. Dodavatelé, kteří nemohou poskytnout tato data, mohou ztratit objednávky.
Nedostatek pracovních sil. Nedostatek pracovních sil je dalším klíčovým faktorem. Více výrobních linek je navrženo pro provoz se dvěma operátory namísto čtyř nebo pěti. To zvyšuje požadavky na automatické podávání rukojetí, snadné navlékání papíru a ergonomické zakládání rolí na odvíjecí stanici. Nakládání rolí by nemělo vyžadovat, aby pracovníci sahali přes stroj, aby získali přístup k středovému válci.
| Trend | Co se na stroji mění | Splatnost | Koupit nyní? |
|---|---|---|---|
| Servo recepty a digitální nastavení | Doba výměny, opakovatelnost | Osvědčený | Ano, základní linie |
| Napětí siloměru, odsávání prachu | Výkon na recyklovaných vláknech | Osvědčený | Ano, základní linie |
| Bariérová těsnící obálka na vodní bázi | Teplota těsnění a rozsah prodlevy | Měřítko | Ano, pokud se vaši zákazníci ptají |
| Inline vidění s automatickým odmítnutím | Míra odmítnutí, výtěžnost materiálu | Osvědčený | Ano při objemu nad ~500 000 pytlů/měsíc |
| OEE telemetrie a vzdálená diagnostika | Diagnostika prostojů, MTTR | Osvědčený | Ano |
| Monitorování stavu ložisek a topných těles | Náklady na údržbu | Měřítko | Ano pro nepřetržité směny |
| Kompostovatelná manipulace s oknem | Ovládání okenní stanice | Brzy | Pouze na podepsané objednávky |
Současné stroje Allwell Intelligent již obsahují základní funkce uvedené výše, jako je uložená nastavení formátu, řízení napětí snímače, servořízení vzorů lepidla a odsávání prachu na stanicích vytvářejících prach. Tyto funkce pomáhají stroji zvládat měnící se papírové materiály a výrobní potřeby v průběhu příštích pěti let. Bez nich může mít stroj problém držet krok s novými materiály a měnícími se výrobními požadavky.
FAQ
Který z těchto trendů je pro konvertor střední velikosti nejdůležitější?
Nejvíce záleží na uložení receptury serva a řízení napětí snímače v tomto pořadí. Společně zlepšují rychlost přechodu a kvalitu produktu. Také stojí mnohem méně než nákup nové výrobní linky. Tyto funkce vám pomohou používat recyklovaný papír bez neustálého seřizování stroje. Inline vidění přichází na řadu, když je objem výroby dostatečně vysoký, aby ospravedlnil náklady.
Stane se dnes zakoupený stroj na výrobu papírových sáčků zastaralý, až v roce 2027 vstoupí v platnost pravidla EU pro strojní zařízení?
Ne, pokud je technický soubor úplný a bezpečnostní systém lze aktualizovat pomocí softwaru. Nařízení (EU) 2023/1230 se týká dokumentů o shodě, digitálních pokynů a kybernetické bezpečnosti bezpečnostních funkcí. Nezaměřuje se hlavně na změny mechanické konstrukce stroje. Požádejte dodavatele o technickou dokumentaci a potvrzení, že bezpečnostní nastavení lze aktualizovat na místě.
Zdražují tyto trendy stroje na papírové sáčky?
Mění místo, kam jdou náklady, spíše než jen přidávat náklady. Servopohony a snímače zatížení zvyšují počáteční náklady na stroj, ale mohou ušetřit 40–60 hodin práce při mechanické výměně každý rok při provozu čtyř formátů týdně. Měření energie a izolační těsnění mohou snížit spotřebu energie o 15–25 %. Inline vidění je nákladově efektivnější při vyšších objemech výroby. Pod přibližně 500 000 pytlů za měsíc investice do kontroly napětí a odsávání prachu obvykle nabízí lepší hodnotu.
Sečteno a podtrženo
Hlavní trendy jsou praktické a jasné: uložené receptury místo ruční výměny nástrojů, kontrola napnutí místo brzd, kontrola kvality na výrobní lince místo v laboratoři a nové papírové materiály, které vyžadují různá nastavení těsnění a rýhování. Na tyto vlastnosti se zaměřte při nákupu stroje. Zacházejte s bezobslužnou výrobou a řízením založeným na algoritmech tak, jak tvrdí dodavatel, dokud neuvidíte úplný posun výsledků testů pomocí vašeho vlastního papíru. Poté vyberte stroj na základě zakoupených materiálů a velikostí a stylů sáčků, které vyrábíte. Můžete začít tím, že si prohlédnete možnosti na stránce allwell-paper.com.
Zdroje
Nařízení (EU) 2025/40 - Nařízení o obalech a odpadech z obalů
Nařízení (EU) 2023/1230 - Nařízení o strojních zařízeních
Směrnice 94/62/ES – Obaly a obalové odpady
Nařízení (ES) č. 1935/2004 - Materiály přicházející do styku s potravinami
Nařízení (ES) č. 2023/2006 - Správná výrobní praxe pro materiály přicházející do styku s potravinami
ISO 22400 - Klíčové ukazatele výkonnosti pro řízení výrobních operací
Správa majetku ISO 55000 -
ISO 50001 - Systémy energetického managementu
ISO 1924 - Papír a lepenka, stanovení tahových vlastností
ISO 536 - Papír a lepenka, stanovení gramáže
ASTM F88 - Pevnost těsnění flexibilních bariérových materiálů
ASTM D1876 - Odolnost lepidel proti odlupování (test odlupování T)
IEC 62443 - Zabezpečení pro průmyslovou automatizaci a řídicí systémy
CZ 1010-1 - Bezpečnost strojů pro tisk a zpracování papíru
EN 60204-1 - Elektrické vybavení strojů